§ Calidad · Consistencia de lote · Trazabilidad · Cumplimiento · Envasado

IA industrial para la industria alimentaria y de bebidas.

Las plantas de alimentación y bebidas operan bajo regímenes estrictos de seguridad alimentaria —HACCP, FSMA, Reglamento UE 178/2002— con obligaciones de trazabilidad de lote, materias primas perecederas y líneas de envasado a alta velocidad. La IA industrial aplica visión por computador, analítica de proceso y aprendizaje automático al control de calidad, la consistencia de lote, la detección de cuerpos extraños, la monitorización de cumplimiento y la optimización del envasado. Esta página mapea los procesos característicos, las fuentes de datos, las categorías de casos de uso de IA y las restricciones específicas del sector para evaluar la preparación para pasar de idea a ejecución.

Díganos qué necesita. En 48 h le proponemos a los expertos que encajan.

Dos o tres perfiles de nuestra red, con disponibilidad y condiciones orientativas. Sin coste ni compromiso.

Busco

Gracias. Contrastamos su brief con la red y le proponemos dos o tres expertos en 48 horas laborables. Todas las conversaciones son confidenciales.

Perfiles compartidos de forma confidencial. Si nadie de la red encaja, se lo diremos con la misma rapidez. ¿Brief más detallado? Complete el brief largo →

Cubrimos automoción, aeroespacial, alimentación, farmacéutica, energía y química. Cuéntenos en qué punto está y en 48 horas le proponemos dos o tres expertos con experiencia en su sector, con disponibilidad y condiciones orientativas.

ParaFabricantes de alimentación y bebidas y co-packers
FocoCalidad · Consistencia · Trazabilidad · Cumplimiento · Envasado
RespuestaPropuesta de expertos en 48 h
01 Procesos y retos

Procesos característicos de alimentación y bebidas y dónde la IA encuentra dolor operativo.

01

Proceso por lotes y continuo

Mezcla, cocción, pasterización, fermentación y secado operan bajo perfiles de temperatura y tiempo estrictamente controlados. La variación en las propiedades de las materias primas —humedad, contenido graso, pH— desplaza el resultado. La IA puede correlacionar datos de materia prima con condiciones de proceso para predecir desviaciones de calidad antes de que el lote termine.

02

Control de calidad y detección de cuerpos extraños

Defectos visuales, errores de nivel de llenado, integridad de sello y cuerpos extraños —vidrio, metal, plástico, materia orgánica— deben detectarse a velocidad de producción. Los detectores de rayos X y metales tradicionales tienen puntos ciegos. Los modelos de visión por computador entrenados con imágenes de rayos X y ópticas detectan lo que ellos pierden, pero requieren calibración cuidadosa contra tasas de falso rechazo.

03

Consistencia de lote y optimización de receta

Los consumidores esperan el mismo sabor, textura y apariencia en cada unidad. La variación entre lotes proviene de la variabilidad de materia prima, la deriva de equipos y los ajustes de operador. Los modelos de IA analizan datos históricos de lote para recomendar ajustes de parámetros que compensan la variabilidad de ingredientes —sin cambiar la receta.

04

Trazabilidad y preparación para retiro

El Reglamento UE 178/2002 y FSMA exigen trazabilidad un paso adelante y un paso atrás. Un retiro debe identificar los lotes afectados en horas. La IA puede automatizar la vinculación de lotes de materia prima, condiciones de proceso, runs de envasado y registros de distribución en un grafo de genealogía consultable, reduciendo el tiempo de respuesta.

05

Optimización de línea de envasado

Llenado, taponado, etiquetado y encajado funcionan a alta velocidad con micro-paradas que acumulan tiempo de inactividad significativo. La IA puede analizar datos de ciclo del PLC y rechazos del sistema de visión para identificar las causas raíz de paradas intermitentes y optimizar las secuencias de cambio entre referencias.

06

Monitorización de cumplimiento en puntos de control críticos

HACCP exige monitorización en puntos de control críticos (PCC) definidos: temperatura de pasterización, detección de metales, integridad de sello. La IA puede analizar continuamente flujos de sensores contra límites PCC y señalar deriva antes de que una desviación se convierta en evento de cumplimiento, generando un registro auditable.

02 Sistemas y fuentes de datos

El paisaje de datos de una planta de alimentación y bebidas.

SistemaRol en la plantaDatos que la IA puede consumir
SCADASupervisa pasterizadores, cocedores, fermentadores, secadores y sistemas CIP (limpieza in situ).Temperaturas, caudales, presiones, duraciones de ciclo CIP, estados de válvulas — la base de la monitorización de PCC.
MES (Sistema de Ejecución de Manufactura)Gestiona ejecución de lote, distribución de receta, órdenes de envasado y registros de genealogía.ID de lote, versiones de receta, completitud de paso, datos de run de envasado, acciones de operario, marcas de tiempo de cambio.
PLC (Controladores Lógicos Programables)Controla llenadoras, taponadoras, etiquetadoras, encajadoras y transportadores en la línea de envasado.Contadores de ciclo, códigos de fallo, señales de rechazo, medidas de nivel de llenado, valores de par de tapa a resolución de unidad.
LIMS (Sistema de Gestión de Laboratorio)Gestiona resultados de análisis de laboratorio: datos microbiológicos, químicos, físicos y sensoriales.pH, viscosidad, humedad, contenido graso, recuentos microbianos, puntuaciones sensoriales — la verdad fundamental para modelos de calidad de lote.
ERP (Planificación de Recursos Empresariales)Gestiona compra de materias primas, inventario de lotes, planificación de producción y distribución.Atributos de lote de materia prima, datos de proveedor, caducidad de inventario, destinos de distribución — entrada para modelos de trazabilidad.
Historiador / archivo de datos de procesoAlmacena datos de series temporales de sensores de cocción, enfriamiento y envasado.Perfiles de temperatura por lote, concentraciones de químicos CIP, perfiles de velocidad de llenadora — materia prima para analítica de proceso.
QMS (Sistema de Gestión de Calidad)Registra no conformidades, desviaciones, CAPA (acciones correctivas y preventivas) y hallazgos de auditoría.Tipos de defecto, registros de desviación, categorías de causa raíz, estado de CAPA — bucle de realimentación para modelos de predicción de calidad.
Sistemas de inspección por visión y rayos XInspección óptica y de rayos X en línea durante el envasado: nivel de llenado, integridad de sello, detección de cuerpos extraños.Imágenes de inspección, clasificaciones de rechazo, puntuaciones de confianza — datos de entrenamiento para modelos de calidad por visión.
03 Categorías de casos de uso de IA

Dónde el aprendizaje automático se mapea sobre las operaciones de alimentación y bebidas.

01

Detección de calidad y cuerpos extraños por visión

Modelos de aprendizaje profundo sobre imágenes ópticas y de rayos X para detectar cuerpos extraños, defectos visuales, errores de nivel de llenado y problemas de integridad de sello a velocidad de línea. Ejemplo conceptual: una CNN entrenada con 80.000 imágenes de rayos X de tarros llenos detecta fragmentos de vidrio de hasta 2 mm a 1.200 unidades por minuto con tasa de falso rechazo inferior al 0,3%.

02

Predicción de consistencia de lote

Modelos de regresión que correlacionan propiedades de materia prima, condiciones de proceso y resultados de laboratorio para predecir la calidad del producto final antes de que el lote complete. Ejemplo conceptual: un modelo que combina datos de humedad NIR, perfiles de temperatura de cocción y resultados de viscosidad del LIMS predice la viscosidad del lote con un 2% del valor medido en laboratorio, permitiendo corrección a mitad de lote.

03

Trazabilidad automatizada y aceleración de retiro

Modelos basados en grafos que vinculan lotes de materia prima, registros de lote, runs de envasado y datos de distribución en una genealogía consultable. Ejemplo conceptual: un grafo de trazabilidad construido con datos de lotes del ERP, genealogía de lote del MES y registros de almacén acota el alcance de un retiro de 48 horas de producción a 2 horas de lotes afectados.

04

Monitorización de PCC y detección de deriva

Modelos de detección de anomalías sobre datos de SCADA e historiador que señalan deriva en parámetros PCC —temperatura de pasterización, concentración de químico CIP— antes de que superen los límites HACCP. Ejemplo conceptual: un modelo de anomalías en streaming sobre la temperatura del pasterizador detecta una tendencia de deriva de 0,4 °C 20 minutos antes de alcanzar el límite de control inferior.

05

Análisis de micro-paradas en línea de envasado

Modelos que analizan códigos de fallo del PLC, datos de ciclo y rechazos de visión para identificar causas raíz de paradas intermitentes de envasado. Ejemplo conceptual: un modelo de clustering sobre códigos de fallo de la llenadora identifica una micro-parada recurrente de 0,8 segundos vinculada a un alimentador específico de tapas, permitiendo mantenimiento dirigido.

06

Programación de producción orientada a demanda

Modelos de previsión que combinan datos de pedido del ERP, patrones históricos de demanda y restricciones de vida útil para optimizar la secuenciación de producción. Ejemplo conceptual: un modelo de demanda recomienda producir runs más cortos de referencias de alta perecedibilidad más cerca del despacho, reduciendo desperdicio un 6% manteniendo la tasa de servicio.

04 Restricciones del sector

Qué limita la IA en la industria alimentaria y de bebidas.

RestricciónQué significa para iniciativas de IA
Regulación de seguridad alimentariaHACCP, FSMA Preventive Controls, Reglamento UE 178/2002 y estándares sectoriales (BRCGS, IFS, FSSC 22000) definen controles obligatorios. La IA que monitoriza o influye en PCC debe complementar —no eludir— estos procedimientos validados. Cualquier cambio de proceso impulsado por IA requiere revalidación del plan HACCP.
Obligación de trazabilidadLa trazabilidad un paso adelante/un paso atrás es obligatoria. Los sistemas de IA que tocan registros de lote, datos de envasado o distribución deben preservar la cadena regulatoria y producir registros auditables bajo demanda.
Liberación de loteMuchos productos alimentarios requieren retención-y-liberación: un lote no puede despacharse hasta que los resultados de laboratorio confirmen cumplimiento. Las predicciones de IA no pueden sustituir el análisis de laboratorio para la liberación, pero pueden priorizar qué lotes analizar y señalar los que están en riesgo de no cumplir.
Perecedibilidad y vida útilLas materias primas y los productos terminados tienen vida útil limitada. Los modelos de programación e inventario de IA deben respetar las restricciones de caducidad y la lógica FEFO (first-expired-first-out), no solo optimizar throughput.
Higiene y limpiabilidadLos ciclos CIP y las restricciones de diseño higiénico aplican a cualquier sensor físico o dispositivo de borde añadido a la línea. El despliegue de IA no debe comprometer la limpiabilidad ni introducir riesgo de contaminación.
Gestión de alérgenosLa contaminación cruzada con alérgenos es un riesgo crítico. Los modelos de IA que influyen en la secuenciación de producción deben contemplar los protocolos de cambio de alérgeno y no pueden recomendar secuencias que aumenten el riesgo de contacto cruzado.
05 Criterios de preparación

Cuándo una iniciativa de IA en alimentación y bebidas está lista para pasar de idea a ejecución.

01

Disponibilidad de datos entre sistemas

Los datos de SCADA, MES, LIMS y ERP son accesibles y se pueden unir por identificadores de lote. La profundidad histórica cubre variación estacional (típicamente 12+ meses). Los datos de los sistemas de visión y rayos X son exportables, no están bloqueados en silos de proveedor.

02

Métrica de calidad o cumplimiento definida

La iniciativa persigue un resultado medible: tasa de falso rechazo en inspección, reducción de variabilidad de lote, tiempo de respuesta a retiro o reducción de desviaciones de PCC por mil lotes.

03

Alineación regulatoria confirmada

El equipo de seguridad alimentaria ha revisado la iniciativa y confirmado que la mejora con IA no elude los requisitos de HACCP, FSMA o certificación. El camino de validación para cualquier cambio de proceso está definido.

04

Integración con el flujo de calidad existente

Existe un camino claro de cómo las salidas de IA llegan a operarios, equipos de laboratorio y al QMS — ya sea como alerta en cuadro de mando, flag de recomendación de liberación de lote o registro de trazabilidad automatizado.

Tipo de apoyo profesional que las organizaciones suelen necesitar: un arquitecto de IA que entienda la regulación de seguridad alimentaria y la integración OT/IT en entornos higiénicos, un director de proyecto con experiencia desplegando sistemas de visión en líneas de envasado de alta velocidad, y —para evaluación de proveedor— un experto independiente que pueda evaluar plataformas de inspección frente a requisitos BRCGS, IFS o FSSC 22000. Para equipos directivos que definen una hoja de ruta de IA, un asesor de consejo con experiencia en la industria alimentaria ancla la estrategia en la realidad del cumplimiento. Véase consultoría, dirección de proyecto, asesoría de consejo y due diligence.

06 Preguntas frecuentes

Sobre la IA industrial en la industria alimentaria y de bebidas.

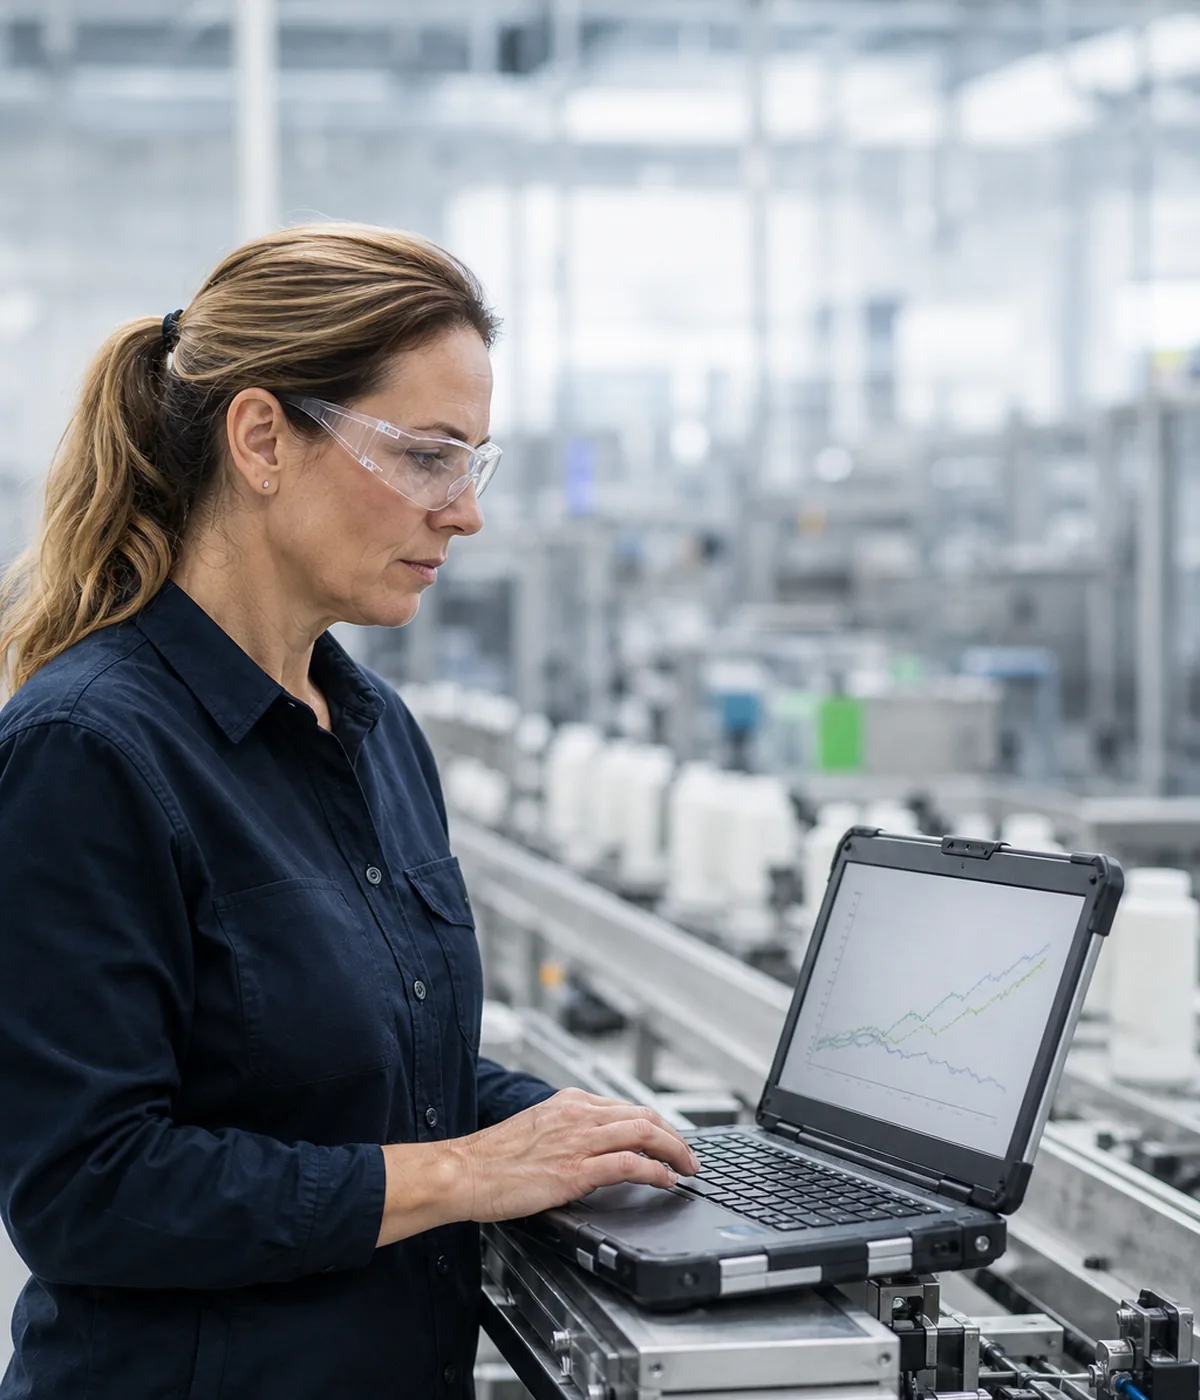
Ingeniera revisando datos de producción junto a una línea de fabricación automatizada.
¿Cómo ayuda la IA con el cumplimiento de HACCP y FSMA?

La IA no sustituye los procedimientos HACCP o FSMA. Los complementa monitorizando continuamente puntos de control críticos con datos de sensores y visión por computador, señalando desviaciones antes de que se conviertan en eventos de cumplimiento, y generando registros de trazabilidad automatizados que vinculan cada lote con sus materias primas, parámetros de proceso y run de envasado.

¿Puede la IA detectar cuerpos extraños en una línea de envasado de alta velocidad?

Sí. Modelos de visión por computador entrenados con imágenes de rayos X y ópticas pueden detectar fragmentos de vidrio, metal, plástico y materia orgánica extraña a velocidades de línea superiores a 1.000 unidades por minuto. El reto clave es equilibrar la tasa de falso rechazo contra la sensibilidad de detección, e integrar el mecanismo de rechazo con el PLC de envasado.

¿Qué datos de una planta alimentaria son más útiles para la IA?

Los datos más valiosos provienen del SCADA para temperaturas y caudales de proceso, el historiador para perfiles de lote, el LIMS para resultados de laboratorio, el ERP para trazabilidad de lotes de materia prima, y el MES para genealogía de lote y registros de envasado.

¿Cómo gestiona la IA la consistencia de receta y lote en la industria alimentaria?

Los modelos analizan datos históricos de lote —propiedades de ingredientes, condiciones de proceso y especificaciones del producto final— para identificar qué combinaciones de parámetros se correlacionan con desviaciones de calidad. La salida es un conjunto de ajustes recomendados de consignas para el siguiente lote, no un cambio en la receta misma.

07 Solicitar expertos

Cuéntenos en qué punto está.

Su planta, su reto y el momento del proyecto. Con eso preparamos la propuesta.

Prefiero enviar un brief detallado

Servicios relacionados: Consultoría · Dirección de proyecto · Asesoría de consejo · Due diligence · Expertos de despliegue · Workshops ejecutivos

Otras industrias: Automoción · Farmacéutica · Energía · Aeroespacial · Química

Guías: Hoja de ruta IA · ROI de proyecto · Piloto a producción · Arquitectura (MES, SCADA, edge, IA generativa)

Díganos qué necesita. En 48 h le proponemos a los expertos que encajan.

Dos o tres perfiles de nuestra red, con disponibilidad y condiciones orientativas. Sin coste ni compromiso.

Busco

Gracias. Contrastamos su brief con la red y le proponemos dos o tres expertos en 48 horas laborables. Todas las conversaciones son confidenciales.

Perfiles compartidos de forma confidencial. Si nadie de la red encaja, se lo diremos con la misma rapidez. ¿Brief más detallado? Complete el brief largo →